衛生と長持ち重視!食品加工工場のエアーコンプレッサー選定法
この記事の結論
- 結論
- 食品加工工場にエアーコンプレッサーを導入するときの選び方を解説します。オイルレス構造、ドレン対策、静音性、吐出量とタンク
- 誰のためのページか
- エアコンプレッサーの選び方・使い方で迷っている人
- このページの目的
- 衛生と長持ち重視!食品加工工場のエアーコンプレッサー選定法について、結論と根拠を先に示すこと
- 書き手の立場
- 元エアコンプレッサーの開発・プロデュースに携わっていた運営者が、その専門知見をもとに、特定メーカーに偏らないアフィリエイト型メディアの立場で執筆・監修しています。 運営者情報
- 情報の出どころ
- 価格・評価は楽天市場・Amazon・Yahoo!ショッピングの公式APIから取得し自動更新。スペックはメーカー公表値と販売ページの表記をもとに整理。最終更新 2026/11/05
食品加工工場のコンプレッサーの選び方を検討する際、最初に押さえるべきは「衛生性」と「安定供給力」です。包装・搬送・洗浄・乾燥など、食品加工の各工程は圧縮空気の質と量に左右されます。本稿では、初心者でも迷わず導入判断ができるよう、食品加工工場のコンプレッサーの選び方の基本から、仕様の読み解き方、容量の目安、導入チェックリストまで解説します。
食品加工工場でのコンプレッサー活用と衛生要件
食品加工の工場に導入するエアーコンプレッサーの選び方の前提として、圧縮空気がどの工程で使われるかを整理します。
例として、(1)食材搬送のエアリフト・エアシューター、(2)真空包装機や自動梱包設備の駆動、(3)洗浄後の水滴除去・乾燥、(4)製品や治具に付着した粉末・切粉のエアブローがあります。これらは品質安定と生産効率に直結するため、常に一定圧と十分な吐出量が必要です。
一方で、食品分野では「空気の清浄度」が最重要です。油分(オイルミスト)が混入すると異臭や品質劣化の原因となり、微細な水分は菌やカビのリスクを高めます。ゆえに、食品加工の工場に導入するエアーコンプレッサーの選び方では、オイルレス構造と確実なドレン(排水)手段、適切なフィルタリングを満たすことが必須条件となります。
さらに、現場でのコミュニケーションや安全確認を阻害しない静音性も重要です。静かなコンプレッサーは作業者の疲労を抑え、耳栓に頼らない運用をしやすくします。食品加工の工場に導入するエアーコンプレッサーの選び方において、静音性は想像以上に現場満足度を左右します。
食品加工工場におけるコンプレッサー選定の必須条件
ここでは食品加工の工場に導入するエアーコンプレッサーの選び方の「必須条件」を4点に整理します。初心者の方は、この章をチェックリストとして読み進めてください。
1. オイルレス構造で油分混入を防ぐ
食品用途ではオイル式の採用は基本的に避けるべきです。潤滑油を使わないオイルレス構造なら、空気ラインに油分が乗るリスクを大きく減らせます。食品加工の工場に導入するエアーコンプレッサーの選び方における最優先要件は、まず「オイルレス」であることだと覚えておきましょう。
2. 水分管理(ドレン対策)が容易で確実
圧縮空気には必ず水分が発生し、タンク底にたまります。放置すると配管腐食や微生物汚染の要因となるため、ドレン抜きは使った日の作業の終わりに毎回行う日課にすべき運用です。タンクの圧力が残っているうちにドレンコックを少しずつ開けると、水を押し出しやすくなります。工具不要で水抜きしやすい構造かどうかも、食品加工の工場に導入するエアーコンプレッサーの選び方の評価点になります。
3. 静音性で作業環境を保つ
騒音は作業者の集中とコミュニケーションを妨げます。静音型のコンプレッサーなら、ラインリーダーの指示や安全確認が行いやすく、HACCPの現場教育・是正指示もスムーズです。食品加工の工場に導入するエアーコンプレッサーの選び方では、カタログの騒音値(dB)を同じ条件で比べたうえで、機体の振動対策や防振ゴム等の付属有無も確認しましょう。
4. 吐出量とタンク容量の最適化
真空包装・梱包・乾燥ブローなど、工程のピーク消費に見合う吐出量(L/min)とタンク容量(L)が必要です。使う設備の空気消費量を合計し、それを余裕をもって上回る吐出空気量の機種を選びます。長時間の連続運転が前提なら、200Vの業務用機が安定供給と耐久の面で有利です。食品加工の工場に導入するエアーコンプレッサーの選び方では、将来のライン増設を見越した余裕設計にしておくと失敗が減ります。
食品加工の工場に導入がおすすめなエアーコンプレッサーの容量別の用途(食品工場編)
食品加工の工場に導入するエアーコンプレッサーは、作業内容と稼働時間に合わせて容量を選ぶことが大切です。ここでは代表的な工程と規模感で目安を示します。
30Lクラス(100V)
用途:単発のエアブロー、軽作業、ライン間のスポット使用。小規模工場・試作室・品質検査室などに向きます。軽量・可搬のため、現場の応援機としても重宝します。
中容量クラス(100V)
用途:真空包装、洗浄乾燥、搬送補助などを1〜2工程で常時稼働。工場電源を新設せずに100Vで使える機種なら、導入障壁を下げられます。
大容量クラス(200V)
用途:複数工程の同時稼働、長時間連続運転、大型ラインの安定供給。出力に余裕のある運用ができ、圧力変動が少なく品質のブレを抑えます。中〜大規模工場の中核機として適しています。
工場・製造ライン向けの機種は次のとおりです。
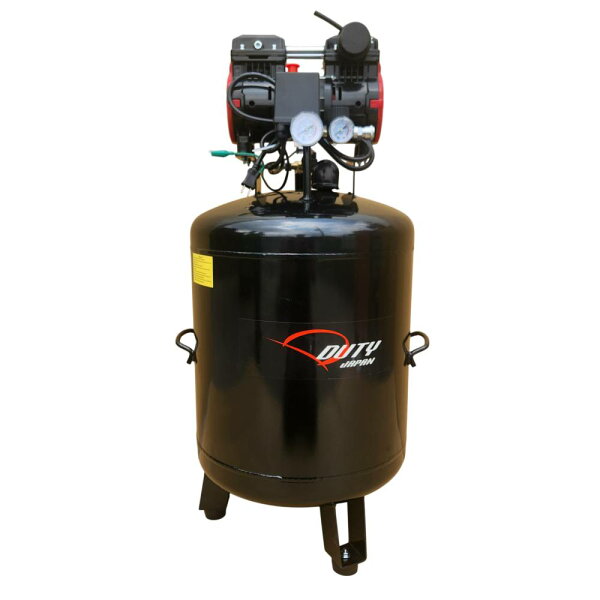
100Lタンク搭載 ハイスピードモーター搭載 縦型オイルレスコンプレッサー 1 100L
- 作業場での本格的なエアツール運用
- 家庭のコンセントでの使用
- 不向き:40L以上は第二種圧力容器に該当する場合があり、定期自主検査(1年以内ごとに1回)などが必要になることがある
アネスト岩田 TFP22CF-10
- 小型スプレーガンでの塗装
- 車体塗装やサンダーなど連続作業
- 不向き:40L以上は第二種圧力容器に該当する場合があり、定期自主検査(1年以内ごとに1回)などが必要になることがある
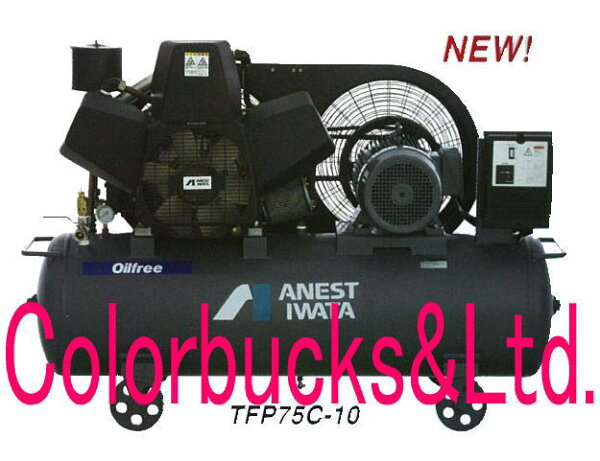
アネスト岩田 TFP-75-CF-10
- 小型スプレーガンでの塗装
- 車体塗装やサンダーなど連続作業
- 不向き:40L以上は第二種圧力容器に該当する場合があり、定期自主検査(1年以内ごとに1回)などが必要になることがある
食品工場へのエアーコンプレッサー導入前に確認すべきチェックリストまとめ
食品加工の工場に導入をおすすめなエアーコンプレッサーの選び方の最終確認用に、導入前の要点をチェックリスト化しました。印刷して現場で確認するのもおすすめです。
- 衛生要件:オイルレス必須/フィルター・ドレン運用のルール化は可能か
- 必要能力:工程ごとのピーク消費に対し、吐出量・タンク容量に余裕はあるか
- 電源環境:100Vで足りるか、三相200Vが必要か/ブレーカ容量・配線経路の確認
- 設置条件:通気・温湿度・防塵、防滴/搬入経路や床耐荷重の確認
- 騒音対策:騒音値(dB)の小さい機種か/防振ゴムやキャスターの有無
- 拡張性:サブタンク連結や増設計画に対応可能か(配管・配置の余地)
- 法令:タンクが第二種圧力容器(ゲージ圧力0.2MPa以上で内容積40L以上など)に当たる場合、事業所では1年以内ごとに1回の定期自主検査が必要
- 保守体制:日常点検の担当者・頻度・記録様式(HACCP文書)を事前に定義
- サポート:メーカーの保証・修理窓口・部品供給
導入・運用を成功させる追加のポイント
食品加工の工場に導入をおすすめなエアーコンプレッサーの選び方だけでなく、導入後の運用設計が品質安定の鍵です。圧縮空気は「製造原料」と同じ意識で扱い、日常の水抜き、フィルター清掃、圧力点検をルーティン化しましょう。HACCPの前提として、日常点検記録(いつ・誰が・何を実施)が追跡できるよう、点検表を用意すると監査に強くなります。
配管は極力短く、急な曲がりを避け、耐圧ホースや継手の規格を統一します。配管が長くなるほど圧力損失が増えるため、要件次第で口径アップやサブタンク増設を検討しましょう。季節要因(低温時の再起動や結露)にも配慮し、屋外に置く場合はメーカーに相談したうえで、雨と直射日光を避けてください。
機種を比較検討するときは、購入価格だけでなく、騒音対策工事の要否、オイルや消耗品の保守費、稼働停止リスク(修理窓口の対応)まで含めた総保有コスト(TCO)で評価してください。
まとめ:衛生重視!食品加工工場のエアーコンプレッサー選定法
食品加工の工場に導入するエアーコンプレッサーの選び方の結論は明快です。(1)オイルレスで衛生を担保、(2)ドレン対策とフィルタリングで清浄度を維持、(3)静音性で現場力を高め、(4)工程ピークに見合う吐出量とタンク容量を確保すること。これらを満たし、保証と修理の窓口が整った機種を選べば、長期の品質安定とコスト最適化につながります。
食品加工の工場に導入おすすめなエアーコンプレッサー、よくある質問(Q&A)
食品加工の工場に導入するエアーコンプレッサーについて、よくある質問をまとめました。
Q1. 食品用途でもオイル式は使えますか?
基本的に推奨しません。油分混入は品質・臭気・監査対応の観点で大きなリスクです。食品加工工場のコンプレッサーの選び方では、オイルレスを「必須条件」としてください。
Q2. どの容量を選ぶべき?
短時間・単発なら30Lクラス、日常の主力は中容量クラス、複数工程や長時間連続は200Vの大容量クラスが目安です。ピーク時の消費量と将来の増設を考慮し、余裕を持たせると安定します。
Q3. メンテナンスはどの程度必要?
使った日の終わりのドレン抜きと、月1回程度の吸込フィルタの清掃が基本です(アネスト岩田の取扱説明書では、吸込フィルタは1か月ごとに清掃、1年ごとに交換)。点検記録をHACCP文書に組み込むと監査時の説明が容易になります。
Q4. 既存ラインが「空気が足りない」と訴える場合は?
吐出量の増強に加え、サブタンクの追加で圧力変動を抑える方法があります。ただし、サブタンクで増えるのはためておける空気の量で、1分間に作れる空気の量は増えません。配管径・長さ・分岐数の見直しも同時に行い、圧力損失を低減しましょう。
Q5. 価格とサポートのバランスは?
総保有コストで比較してください。防音・オイル管理費の要否、保証期間、修理の窓口と部品供給までを含めて比べると、導入後の稼働停止リスクを抑えられます。
業務用の容量の計算や電源の選び方は業務用エアーコンプレッサーの選び方にまとめています。
選び方PDFを無料で受け取る
吐出空気量・タンク容量・電源の決め方と、用途ごとの目安を1冊にまとめたPDFです。メールアドレスを登録すると、すぐにご覧いただけます。